O a patra axă face rareori o mașină mai rapidă. Îndepărtează configurația în care s-a pierdut toleranța și acesta este singurul motiv sănătos pentru a plăti pentru asta.
Un corp de supapă ajunge pe masă cu găuri pe trei fețe și o însemnare de poziție de 0,02 mm între două dintre ele. Pe un centru de prelucrare vertical cu trei axe, care are trei setări și trei resetări de date. Pe un centru de prelucrare vertical CNC cu 4 axe este o configurație și o dată. Această diferență, nu viteza axului din broșură, este pentru care este cumpărată a patra axă.
Așadar, concluzia mai întâi: a patra axă se plătește de la sine atunci când o familie de piese are caracteristici prelucrate pe mai mult de două fețe, piesa de prelucrat poate fi prinsă în jurul unei axe rotative, iar lotul se repetă suficient de des pentru a absorbi unitatea rotativă, contrapunctul, post-procesorul CAM și pregătirea operatorului. Dacă oricare dintre aceste trei condiții eșuează, o mașină cu trei axe cu o mai bună fixare a lucrării va face de obicei aceeași piesă pentru mai puțini bani.
Regula generală: dacă repoziționarea piesei între setări costă mai mult de 10% din timpul ciclului și o mandrina sau un centru o poate ține, rulați numerele pe patru axe înainte de a comanda o altă mașină cu trei axe.
Ce adaugă de fapt a patra axă
Pe un centru de prelucrare vertical, a patra axă este aproape întotdeauna o masă rotativă montată pe masa standard, rotind piesa de prelucrat în jurul axei X, care este axa A. Axul se deplasează în continuare în X, Y și Z. Ceea ce se schimbă este că piesa poate fi prezentată sculei într-un unghi, în loc să fie deblocată și rotită manual.
Indexat (3 1) versus mișcare simultană
În modul indexat, masa rotativă poziționează piesa la un unghi fix, se prinde și se reia tăierea; controlul îl tratează ca pe o axă de poziționare suplimentară. Ieșirea CAM standard acoperă de obicei acest lucru, iar unitatea rotativă are nevoie doar de o precizie de poziționare solidă.
În modul simultan, axa A se mișcă în timp ce scula este în tăiere, astfel încât profilele înfășurate, porturile spiralate și formele de came sunt generate într-o singură trecere continuă. Acest lucru necesită un post-procesor care să înțeleagă cinematica rotativă, un control cu unitatea rotativă integrată și nu adăugată ulterior și un programator care a mai rulat lucrări pe patru axe.
Aspect vertical sau orizontal
O a patra axă pe o mașină verticală ține piesa pe o axă de rotație orizontală sub un ax vertical: fixarea rămâne vizibilă, așchiile cad libere, iar sculele sunt standard. O mașină orizontală cu un palet rotativ ajunge la mai multe fețe pe trecere și curăță mai bine așchiile din găuri adânci, dar costă mai mult și, de obicei, are nevoie de o piatră funerară. Sub un cub de aproximativ 500 mm, verticala este de obicei locul mai ieftin pentru a începe.
Configurații ale mașinii în comparație cu mișcare, setări și potrivire tipică pentru lucrul cu mai multe fețe. | Configurare | Mișcare | Configurații pentru o parte cu mai multe fețe | Potrivire tipică | Principalul compromis |
| VMC cu trei axe | X, Y, Z | Doi până la patru | Farfurii, lucru cu o singură față, volum redus | Se resetează datele între setări |
| Indexat 3 1 | X, Y, Z plus poziționarea A | Unu la doi | Caracteristici la unghiuri fixe în jurul piesei | Fără interpolare rotativă continuă |
| Cu patru axe simultane | X, Y, Z plus A interpolat | Unul | Profile înfășurate, came, porturi spiralate | Verificări ale postului și degajării CAM |
| Cinci axe | Trei liniare plus două rotative | Unul | Contururi complexe și subtăieri | Cost mai mare pentru mașină, programare și coliziune |
Unde un VMC cu 4 axe își câștigă păstrarea
Lucrarea care justifică o a patra axă este rareori exotică. Se repetă, iar relația unghiulară dintre fețe trebuie să se mențină de la o parte la alta. Patru familii apar din nou și din nou:
- Piese cilindrice cu plăci frezate, fante și găuri încrucișate
- Carcase și colectoare cu porturi pe trei sau patru fețe
- Arbore și manșoane cu canale de cheie și modele găurite la unghiuri definite
- Loturi de piese care trec în prezent prin două sau trei dispozitive dedicate
A patra axă scurtează rareori tăietura. Acesta șterge configurația, iar cea mai mare parte a toleranței dispare.
Automobile, energie nouă, fabricarea matrițelor și prelucrarea safirului sunt sectoarele în care acest model apare cel mai des. Volumul este ceea ce schimbă aritmetica: la câteva sute de părți pe lună, timpul economisit pe bucată depășește flexibilitatea fixării manuale.
Dimensionarea mașinii: masă, unitate rotativă și spațiu liber pentru scule
Cea mai frecventă eroare de specificație este dimensionarea mașinii pentru lungimea piesei și uitarea de balansare a acesteia. O piesă de prelucrat cu lungimea de 300 mm și diametrul de 220 mm are nevoie de o unitate rotativă care să o poată prinde, de un plic oscilant care eliberează coloana și de suficientă cursă Z la stânga pentru a ajunge la fața superioară. O unitate rotativă de 250 mm poate consuma 200 până la 250 mm de cursă Z înainte ca o piesă să fie încărcată.
Cinci numere de confirmat înainte de a comanda
- Diametrul de balansare al celei mai mari părți, inclusiv orice placă de fixare care se rotește cu ea
- Lungimea utilă a mesei a rămas odată ce unitatea rotativă și contrapunctul sunt montate
- Cursă Z rămasă cu unitatea rotativă instalată, măsurată până la partea superioară a părții celei mai înalte
- Interferența între magazia de scule, carcasă și oscilația piesei, verificată cu o sarcină completă a sculei
- Traseele lichidului de răcire și a așchiilor în jurul corpului rotativ, unde se adună fine și începe deriva termică
O mașină de clasă de 1270 mm cu un schimbător de scule automat este o cale de mijloc comună: suficientă cursă X pentru o masă rotativă și contrapunc una lângă alta, suficient Z pentru a curăța corpul rotativ și un magazin suficient de adânc pentru a finaliza un program mixt de găurire și frezare fără oprire.
Verificați desenul de interferență, nu fotografia de catalog. În multe centre de prelucrare verticale, schimbătorul de scule și o masă rotativă mare împart spațiul, iar oscilația maximă cu o magazie plină este mai mică decât balansul cu sculele pe care se întâmplă să le utilizați astăzi.
Montaj, toleranță și costuri pentru care nimeni nu le bugetează
O axă de rotație este la fel de precisă ca și modul în care este ținută piesa. Între centre se potrivește arbori; o mandrina cu trei fălci sau o menghină cu autocentrare se potrivește cilindrilor scurti; o placă frontală cu cuiburi personalizate se potrivește turnărilor incomode. Fiecare alegere modifică cât de mult din piesă se blochează neacceptată, iar lungimea neacceptată apare ca zgomot.
Precizia rotației este exprimată în secunde de arc și conversia merită făcută manual. O axă rotativă cu o precizie de 15 secunde de arc, măsurată la o rază de 300 mm, contribuie cu aproximativ 0,02 mm de eroare tangenţială înainte ca eroarea axului, creşterea termică sau uzura sculei să fie adăugată. Pe o indicație de poziție reală de 0,05 mm, aceasta reprezintă deja o parte mare din buget.
Rotirea continuă încălzește și unitatea rotativă. Un tabel care indexează de câteva ori pe ciclu rămâne aproape de mediu; unul care interpolează timp de douăzeci de minute drifturi, iar deriva aterizează în relația unghiulară dintre caracteristici. Mașinile construite pentru acea lucrare transportă mai multă masă în bază și coloană, iar povestea preciziei începe sub tabel, așa cum este descris în structuri de bază rigide și precizie de prelucrare .
Nu intenționați să fixați o masă rotativă pe o mașină cu trei axe mai târziu. Controlul are nevoie de o acționare pe a patra axă și cablare, geometria trebuie să fie reverificată, iar unitățile rotative aftermarket pot complica garanția și service-ul. Dacă familia de piese este reală, comandați axa cu mașina.
Ce să verificați cu un constructor de mașini
Deoarece un centru de prelucrare vertical cu patru axe este mai degrabă o configurație decât un articol de catalog, adâncimea de inginerie contează la fel de mult ca fișa de specificații.
- De unde provin piesele turnate și dacă turnătoria este în casă
- Cum este prelucrată, măsurată și documentată alinierea bazei, coloanei și mesei
- Indiferent dacă interfața rotativă, cablarea și parametrii de control sunt setați din fabrică
- Cine acceptă post-procesorul când rulează primul job simultan pe patru axe
- Cu ce este testată mașina înainte de expediere și ce înregistrare călătorește cu ea
Jiangsu Chuangjia Machinery este un constructor cu acest tip de integrare verticală. Fondată în 2000 ca producător de polizoare de suprafață și acum parte a grupului Nantong Zhongnan Intelligent Technology, gestionează un parc de producție de aproximativ 100.000 de metri pătrați cu peste 380 de angajați, inclusiv 30 de ingineri seniori și 20 de ingineri de cercetare și dezvoltare, și operează propria turnătorie, atelier de tablă și atelier de vopsit alături de prelucrare și asamblare.
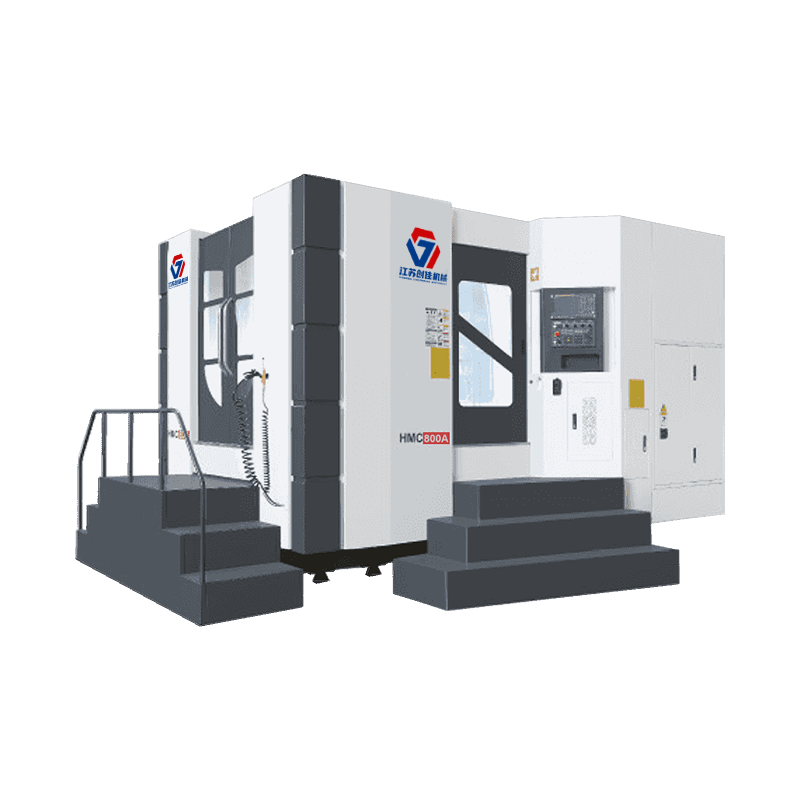
Ei gama de centre de prelucrare verticală acoperă modelele ZNL1160, ZNL1270, ZNL1580 și ZNL1890 plus ZNV1160, ZNV850 și ZNV855, cu schimbătoare automate de scule specificate pe ZNL1270 și ZNV855. Același grup construiește, de asemenea, centre de prelucrare tip portal și orizontale, centre de filetare și polizoare de suprafață de precizie.
Un test util în timpul unei vizite în fabrică: mergeți de la turnătorie la locurile de prelucrare până la bancurile de aliniere fără a părăsi șantierul. Turnările interne și alinierea internă sunt ceea ce permite unei configurații cu patru axe să mențină același standard de geometrie ca versiunea cu trei axe a aceleiași mașini.
Decizia, reformulată
Cumpărați a patra axă când familia de piese este reală, loturile se repetă și piesa de prelucrat poate fi prinsă în jurul unei axe rotative. Specificați-l în faza de comandă împreună cu unitatea rotativă, contrapunctul și opțiunile de control, mai degrabă decât să-l tratați ca un accesoriu care urmează să fie adăugat ulterior.
Apoi petreceți efortul de specificare acolo unde apare în piesă: diametrul de balansare, cursa Z rămasă, spațiul sculei și rigiditatea a tot ce se află sub masă. Faceți-le corect și a patra axă face ceea ce trebuia să facă, adică o configurare, un datum și o toleranță care supraviețuiește până la a doua față.

 Caută produse