 Caută produse
Centru de prelucrare orizontal LW860
Cat:Centru de prelucrare orizontală
Mașina adoptă o structură de șa cu alunecare transversală, masa se mișcă în jurul (axa X), capul se mișcă în sus și în jos (axa Y) și șa se mișcă î...
Vezi Detalii
Când prelucrați carcase din aluminiu, găuriți și filetați mii de găuri pe schimb sau țineți o suprafață strânsă, o șină de linie CNC cu 3 axe centru de prelucrare vertical bate adesea o mașinărie de cutie. Concluzia este simplă: ghidajele liniare oferă mișcări rapide mai rapide, precizie de poziționare mai bună și performanțe mai consistente pe termen lung. Dar plafonul lor de rigiditate înseamnă că nu sunt alegerea potrivită pentru degroșarea grea a țaglelor din oțel sau fontă. Acest ghid defalcă structura, specificațiile, criteriile de selecție și compromisurile din lumea reală.
Un centru de prelucrare verticală cu șine de linie CNC cu 3 axe utilizează trei axe liniare - X, Y și Z - cu șine de ghidare liniare în loc de căi de cutie întărite. Axul este vertical, ceea ce înseamnă că unealta este îndreptată în jos, spre masa de lucru. Partea „șină de linie” se referă la ghidaje liniare cu recirculare, de obicei tip role sau bile, care poartă coloana, masa și capul axului.
Distincția contează deoarece ghidajele liniare au o frecare mult mai mică decât căile cutie. Această frecare mai mică permite o accelerare mai rapidă, viteze mai mari de traversare rapidă și o interpolare mai fină. O șină VMC tipică cu 3 axe poate accelera de la 36 până la 48 m/min și poate menține precizia de poziționare la 0,005 mm pe o cursă de 300 mm. Mașinile cu box-way de obicei rapide cu 15 până la 24 m/min și se bazează pe frecarea stick-slip pentru amortizare.
Pentru găurirea de mare viteză, filetarea și frezarea ușoară a materialelor neferoase, designul șinei de linie este alegerea implicită. De exemplu, ZNV850 este construit în jurul acestui principiu, vizând prelucrarea de mare viteză pe 3 axe cu o amprentă compactă.
Alegerea dintre ghidajele liniare și căile de cutie nu se referă la una care este universal mai bună. Este vorba despre potrivirea tipului de ghid cu volumul de lucru. Tabelul de mai jos rezumă diferențele practice.
| Caracteristic | Ghidaj liniar (șină de linie) | Box Way (Hard Rail) |
|---|---|---|
| Coeficientul de frecare | 0,002–0,005 | 0,05–0,15 |
| Traversare rapidă | 36–60 m/min | 15–30 m/min |
| Amortizarea vibrațiilor | Inferioară; se bazează pe preîncărcare | Mai înalt; amortizare naturală |
| Capacitate mare de degroșare | Limitat de capacitatea de încărcare a șinei | Excelent pentru tăieturi adânci |
| Precizie în timp | Foarte stabil cu lubrifiere adecvată | Necesită ajustări frecvente |
| Cel mai bun pentru | Aluminiu, găurire, filetare, frezare de mare viteză | Otel, fonta, degrosare cu cavitati grele |
Dacă piesele dumneavoastră sunt în mare parte din aluminiu sau oțel cu pereți subțiri, iar durata ciclului depinde de schimbările rapide ale sculei și de mișcările rapide între găuri, șina de linie este chemarea potrivită. Dacă scoateți 5 mm de stoc dintr-un bloc de oțel 4140 cu o freză frontală de 100 mm, căile de cutie vor rezista mai bine și vor dura mai mult.
"Mașinile cu șine de linie nu sunt mai slabe - sunt în mod diferit puternice. Greșeala este să le cerem să facă o lucrare pentru care nu au fost concepute niciodată."
Un VMC cu 3 axe mută instrumentul numai în X, Y și Z. Aceasta înseamnă că poate freza fețe plate, buzunare, fante și trepte; modele de găuri de găurire și robinet; și alezează diametre precise. Nu poate înclina simultan unealta sau roti piesa de prelucrat, astfel încât nu poate produce suprafețe complexe conturate sau decupări într-o singură configurație.
Pentru piesele prismatice cu caracteristici pe mai multe fețe, aveți nevoie fie de mai multe setări, fie de o masă rotativă cu a patra axă. Dacă desenul dvs. include palete de rotor, palete ale turbinei sau cavități 3D adânci, o mașină cu 5 axe este instrumentul corect. Pentru orice altceva - suporturi, plăci, carcase, colectoare și baze de matriță - o șină VMC cu 3 axe este cea mai rentabilă soluție.
Pentru a înțelege modul în care mașina execută de fapt un ciclu, inclusiv schimbările sculelor și fluxul de lichid de răcire, consultați procesul de lucru al unui centru de prelucrare vertical . Acest articol explică secvența de la pornirea axului până la descărcarea parțială.
Când se compară VMC-uri cu șine pe 3 axe, cinci specificații conduc cea mai mare parte a diferenței de performanță: dimensiunea deplasării, viteza axului, trecerea rapidă, timpul de schimbare a sculei și clasa de preîncărcare a ghidajului. Tabelul de mai jos prezintă intervalele tipice pentru o mașină de dimensiune medie.
| Caietul de sarcini | Nivel de intrare | Nivel de producție |
|---|---|---|
| deplasare X/Y/Z | 600 × 400 × 500 mm | 1.100 × 600 × 600 mm |
| Viteza axului | 8.000 rpm | 12.000-15.000 rpm |
| Traversare rapidă | 30 m/min | 48 m/min |
| Timp de schimbare a sculei | 3–5 s | 1,5–2,5 s |
| Precizia poziționării | ±0,008 mm | ±0,005 mm |
| Repetabilitate | ±0,005 mm | ±0,003 mm |
Pentru lucrările de producție, schimbătorul de scule contează la fel de mult ca și axul. O mașină precum ZNL1270 cu un schimbător automat de scule reduce timpul de tăiere și menține repetabilitate strânsă pe tiraje lungi. Verificați dacă ATC folosește un braț mecanic sau o transmisie cu came și confirmați timpul de la unealtă la alta cu un cronometru în timpul unei demonstrații.
VMC-urile cu 3 axe șinele de linie sunt utilizate pe scară largă în piese auto, noi componente energetice, fabricarea matrițelor și prelucrarea safirului. Fiecare aplicație impune cerințe diferite asupra mașinii.
Dacă piesele dumneavoastră sunt în principal din aluminiu sau cupru, șina de linie este aproape întotdeauna alegerea potrivită. Pentru oțel întărit peste 45 HRC, luați în considerare o mașină cu canale sau un design hibrid.
Cumpărătorii se concentrează adesea pe viteza axului și ignoră sistemul de ghidare, masa de turnare și strategia de compensare termică. Iată care sunt cele mai frecvente greșeli și cum să le eviți.
Avertisment: Nu cumpărați o mașină pe șină pentru degroșarea grea a oțelului sau a fontei. Șinele se vor uza prematur, iar precizia se va degrada în decurs de 12 până la 18 luni.
Info: Verificați clasa de preîncărcare a ghidajului liniar. Pentru lucrări de înaltă precizie, utilizați o preîncărcare de 0,02C până la 0,05C. Pentru măcinarea generală, 0,05C până la 0,1C este acceptabilă.
Succes: Solicitați o tăiere de probă pe materialul dvs. real. Măsurați finisajul suprafeței și diametrul găurii la începutul și la sfârșitul unei rulări de 4 ore. Asta vă spune mai mult decât o fișă de specificații.
Pentru lucrări de înaltă precizie, o mașină precum ZNL1160 îmbină o bază rigidă cu ghidaje liniare de precizie și un ax compensat termic. Este conceput pentru aplicații în care repetabilitatea de 0,005 mm nu este opțională.
Un centru de prelucrare vertical pe șină CNC cu 3 axe este instrumentul potrivit atunci când viteza, precizia și finisarea suprafeței contează mai mult decât forța de tăiere brută. Excelează la aluminiu, găurire, filetare și frezare ușoară. Se luptă cu degroșarea grea din oțel. Înainte de a cumpăra, confirmați preîncărcarea ghidajului, deplasarea rapidă, timpul de schimbare a sculei și masa de turnare. Testați mașina pe propriul material. Dacă rezultatele sunt valabile la sfârșitul unui termen lung, ați găsit o mașină care se va plăti singur.

Mașina adoptă o structură de șa cu alunecare transversală, masa se mișcă în jurul (axa X), capul se mișcă în sus și în jos (axa Y) și șa se mișcă î...
Vezi Detalii
Patul adoptă structura T inversat, masa se mișcă în jurul (axa X), capul se mișcă în sus și în jos (axa Y), iar coloana se mișcă înainte și înapoi ...
Vezi Detalii
Patul adoptă un aspect pozitiv al structurii T, masa se mișcă înainte și înapoi (axa Z), capul se mișcă în sus și în jos (axa Y), iar coloana se mi...
Vezi Detalii
Centrul de foraj și filetare ZN-T8 are operabilitate ușoară, fiabilitate ridicată, performanță la cost ultra-înalt, utilizare în principal în indus...
Vezi Detalii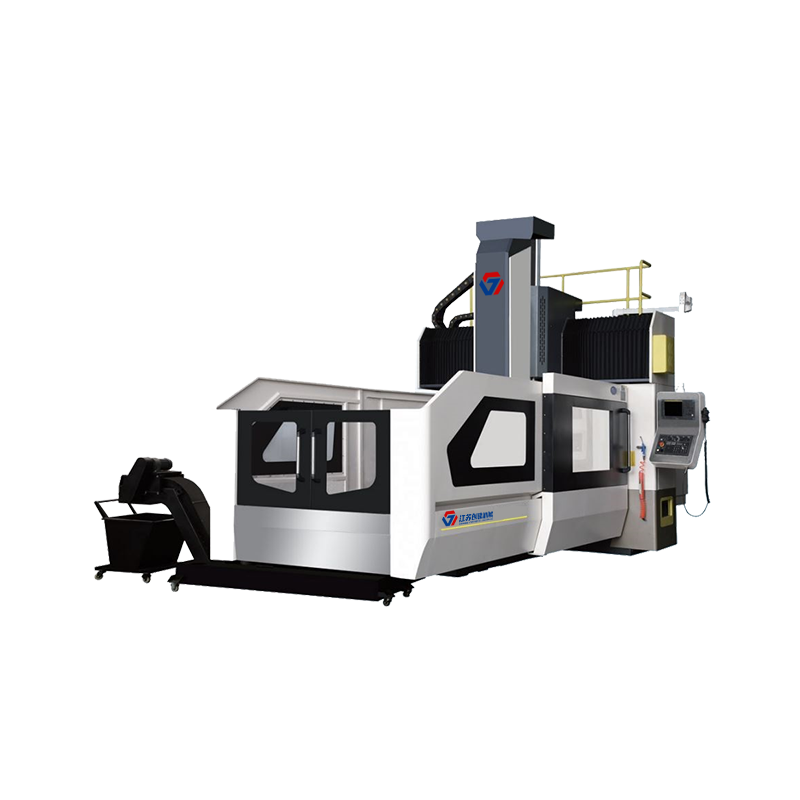
Mașina adoptă forma structurii cadru de portal fix și masă mobilă pe pat. Design integrat de coloană de grinzi, are caracteristicile de rigiditate ...
Vezi Detalii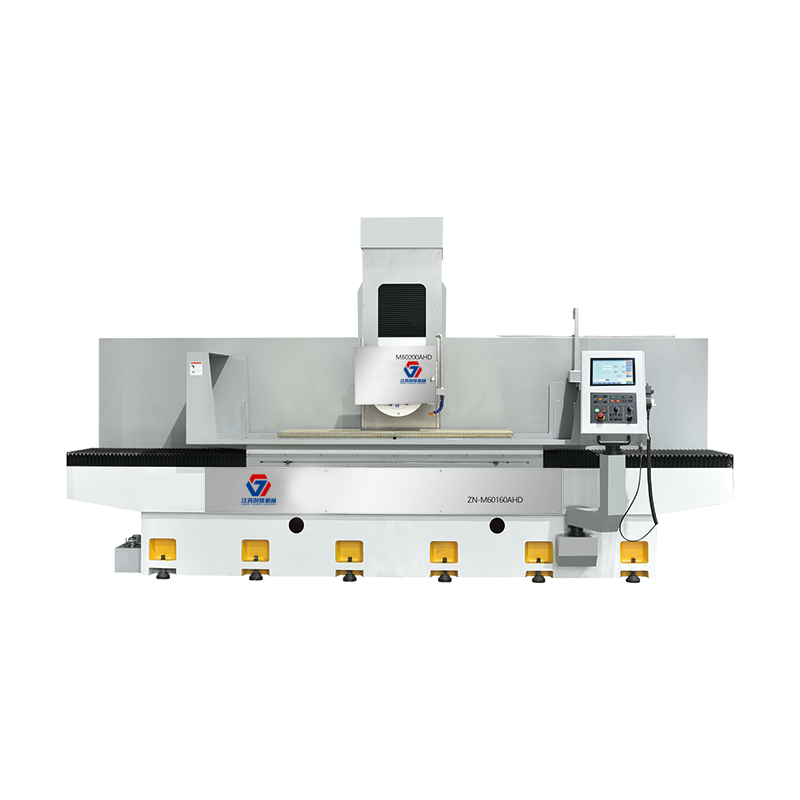
Mașina unealtă este potrivită în principal pentru șlefuirea de precizie a diferitelor materiale metalice, cum ar fi planul, treapta și forma specif...
Vezi Detalii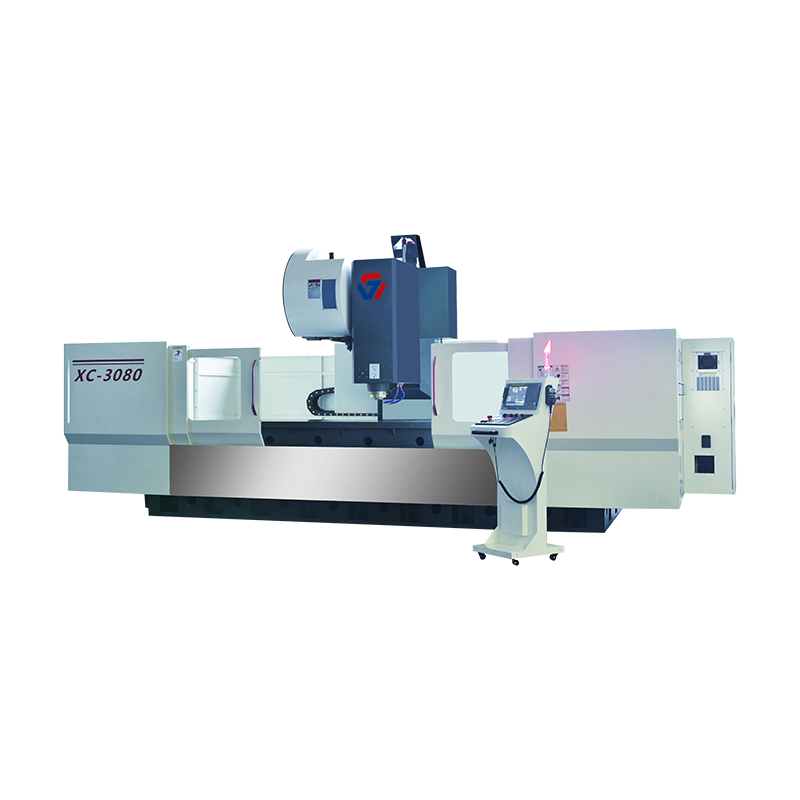
Prelucrează în principal profilele interne ale locomotivelor de tranzit feroviar; Piese înguste și lungi ale automobilelor; Rame TV, cadre frigider...
Vezi Detalii
Echipat cu un cap de viteză verticală și unul orizontal, cuplul de ieșire este mare, forța de tăiere este puternică. Odată prin, planul superior și...
Vezi Detalii
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
