 Caută produse
Centru de prelucrare vertical ZN-V850
Cat:Centru de prelucrare verticală
This series de centre de prelucrare este fixată într-o singură coloană în formă de A, structura mobilă a bancului de lucru, rigiditatea ridicată a ...
Vezi Detalii
Un manager de atelier urmărește un nou lot de carcase trecând prin prima operațiune. Axul scade, cuplează piesa de prelucrat și se deplasează printr-o secvență de găurire, conturare și filetare fără intervenție manuală. Acel ritm liniștit și repetabil este realitatea de zi cu zi a unui centru de prelucrare vertical CNC la locul de muncă.
Pentru orice atelier de mașini care își evaluează următoarea investiție în echipament, centrul de prelucrare verticală, sau VMC, este de obicei prima considerație serioasă. Este cea mai comună mașină-uneltă CNC în producție și din motive întemeiate. Dar termenul acoperă o gamă mai largă de mașini decât cred mulți, iar selectarea uneia necesită mai mult decât compararea vitezei axului sau a dimensiunii mesei. Mașina trebuie să se potrivească pieselor, materialelor și volumului de producție pe care îl rulați efectiv.
Acest articol explică ce este un centru de prelucrare vertical CNC, ce se întâmplă în interiorul mașinii în timpul unui ciclu tipic și ce alegeri de specificații contează cel mai mult atunci când sunteți gata să cumpărați.
Un centru de prelucrare vertical CNC este o mașină-uneltă controlată de computer care utilizează un ax orientat vertical pentru a îndepărta materialul dintr-o piesă de prelucrat. Axul deține o unealtă de tăiere rotativă care se apropie de piesa de prelucrat de sus, mișcându-se de-a lungul mai multor axe pentru a produce caracteristici precise, cum ar fi găuri, fante, buzunare și suprafețe conturate.
Cea mai comună configurație este VMC cu 3 axe, în care axul se mișcă de-a lungul axelor X, Y și Z. Piesa de prelucrat este de obicei prinsă de o masă care se mișcă în direcțiile X și Y, în timp ce axul se mișcă vertical în Z. Acest aranjament oferă mașinii o gamă largă de lucru într-o amprentă compactă și creează o zonă de lucru deschisă și accesibilă pe care operatorii o pot monitoriza cu ușurință.
„Centrul” din centrul de prelucrare se referă la o mașină capabilă să efectueze mai multe operații, frezare, găurire, filetare și uneori alezat, într-o singură configurație. Un centru de prelucrare include aproape întotdeauna un schimbător automat de scule care stochează un set de scule și le schimbă în ax în timpul programului. Această automatizare este cea care transformă o simplă mașină de frezat într-un adevărat centru de prelucrare.
„Centrul de prelucrare vertical nu este cea mai complicată mașină din atelier. Este pur și simplu cea mai practică.”
— Inginer producție, industria metalurgică
Distingerea unui VMC de alte mașini-unelte se reduce la orientarea axului. Un centru de prelucrare orizontal are un ax montat paralel cu masa de lucru, ceea ce îmbunătățește evacuarea așchiilor, dar necesită o configurație mai complexă și o amprentă mai mare. O mașină de frezat CNC fără un schimbător automat de scule poate efectua aceleași tăieturi de bază, dar necesită ca un operator să schimbe uneltele manual, reducând randamentul pieselor cu mai multe operațiuni. VMC se află între aceste extreme: simplitatea axului vertical cu capacitate automată de multi-unelte.
Performanța unui centru de prelucrare verticală depinde de calitatea și coordonarea mai multor subsisteme. Înțelegerea acestor componente vă oferă o bază practică pentru a compara o mașină cu alta.
Axul este ansamblul rotativ care ține unealta de tăiere. Orientarea sa, verticală, este ceea ce îi dă numele VMC-ului, dar există mult mai mult în poveste sub suprafață. Viteza axului, cuplul, conicitatea și rigiditatea decid împreună ce materiale poate tăia mașina în mod productiv.
Viteza axului, exprimată în rotații pe minut (rpm), afectează direct finisarea suprafeței și eficiența tăierii. Un VMC standard va oferi de obicei viteze ale axului între 8.000 și 12.000 rpm. Modelele de mare viteză funcționează la 15.000 până la 20.000 rpm și sunt potrivite pentru aluminiu și materiale neferoase, unde viteze mari de tăiere produc finisaje fine și reduc timpul de prelucrare. Axurile cu viteză mai mică și cuplu mare, în general sub 6.000 rpm, sunt preferate pentru oțel, oțel inoxidabil și fontă, unde prioritatea este forța de tăiere mai degrabă decât viteza.
Conicitatea axului, cel mai frecvent CAT-40 sau BT-40 la VMC-uri de dimensiuni medii și CAT-50 sau BT-50 la mașinile mai mari, determină rigiditatea sculei și rata maximă de îndepărtare a materialului pe care o poate suporta mașina. Un ax conic #50 este substanțial mai rigid decât un arbore conic #40, dar necesită unelte mai mari și mai grele și are un cost de achiziție mai mare.
Producătorii evaluează puterea axului în kilowați sau cai putere, dar aceste valori ar trebui privite alături de curbele de cuplu, mai degrabă decât ca cifre izolate. Un ax cu putere nominală mare la turații mici oferă o capacitate reală de tăiere în metale dure, în timp ce un ax care atinge puterea maximă doar la turații mari poate bloca într-o trecere grea de degroșare. Când comparați mașinile, examinați cuplul la intervalul de rpm pe care îl va folosi efectiv munca dvs. Acesta este un indicator mai adevărat dacă mașina vă va manipula materialele.
Baza și coloana unui VMC sunt din fontă sau oțel cu nervuri puternice, concepute pentru a absorbi forțele de tăiere și vibrațiile, mai degrabă decât să le transmită piesei de prelucrat. De ce contează asta? Relația dintre rigiditate și acuratețe este directă și neiertătoare. O mașină cu o structură inadecvată se va îndoi în timpul sarcinilor de tăiere, producând deviații dimensionale, urme de vibrații și finisare slabă a suprafeței, indiferent cât de precise sunt șuruburile cu bile.
Axa Z, în special, beneficiază de un design rigid. Deoarece axul se apropie de piesa de prelucrat vertical, coloana trebuie să suporte atât greutatea capului axului, cât și forțele de tăiere în jos. O construcție robustă a boxelor oferă o amortizare și rigiditate excelente pentru prelucrarea oțelului și a fontei, în timp ce ghidajele liniare oferă o accelerare mai rapidă și o mișcare mai lină pentru lucrările din aluminiu și neferoase. Unii producători oferă același cadru cu ambele opțiuni de ghidaj, permițându-vă să cumpărați structura potrivită pentru sarcina dvs. de lucru tipică.
Schimbătorul automat de scule (ATC) este ceea ce ridică un centru de prelucrare dincolo de o mașină de frezat manuală. O magazie tipică cu 24 de scule deține suficient unelte pentru o secvență completă a lucrărilor, ceea ce înseamnă că operatorul poate încărca o piesă brută, poate porni programul și poate executa mai multe operații într-un ciclu continuu. Timpul de la un instrument la altul variază de obicei între 1,5 și 4 secunde, în funcție de designul schimbătorului și de orientarea axului.
Impactul practic este debitul. Un magazin care rulează loturi mici de piese cu mai multe operațiuni va petrece mult mai puține ore pentru schimbarea sculelor. Compensația este investiția inițială. Un VMC echipat cu ATC costă mai mult decât o mașină manuală, iar instrumentele suplimentare și procesele de configurare trebuie justificate pe toată durata de viață a mașinii.
Controlul CNC este fereastra operatorului în mașină. O interfață de control fiabilă îmbunătățește întregul flux de lucru, de la programare la configurare până la depanare. Căutați controale suficient de intuitive pentru ca operatorii dvs. existenți să învețe rapid. Compatibilitatea controlului cu post-procesoarele CAD/CAM actuale contează la fel de mult ca și specificațiile hardware, deoarece un post incompatibil învinge chiar și cel mai capabil design de mașină.
Un alt factor este memoria controlului și viteza de procesare. Programele 3D complexe cu toleranțe fine pot genera o cantitate mare de cod. Asigurați-vă că controlul oferă suficientă memorie și un procesor suficient de rapid pentru a rula cele mai solicitante programe fără întârziere sau erori de interpolare.
Geometria piesei și volumul de producție dictează în cele din urmă ce configurație VMC să alegeți. Iată care sunt configurațiile principale ale axelor și modul în care fiecare afectează ceea ce puteți produce.
Centrul de prelucrare vertical standard cu 3 axe execută mișcări X și Y pe masă și mișcare Z pe ax. Se ocupă de marea majoritate a pieselor prismatice: blocuri, plăci, flanșe, carcase și console simple. Pentru piesele de prelucrat cu caracteristici pe mai multe fețe, fie efectuați mai multe setări, fie utilizați o masă rotativă pentru a indexa piesa. În timp ce o mașină cu 3 axe nu poate produce suprafețe unghiulare complexe într-o singură configurație, simplitatea sa de programare și operare este motivul pentru care rămâne alegerea implicită pentru majoritatea magazinelor.
Un VMC cu 4 axe adaugă o axă de rotație care rotește piesa de prelucrat în jurul axei X sau Y. Acest lucru permite prelucrarea pe patru părți ale unei piese fără repoziționare, reducând timpul de configurare și îmbunătățind precizia. Aplicațiile comune includ părți cilindrice, corpuri de supape și componente care necesită caracteristici unghiulare precise.
VMC-urile cu 5 axe adaugă două axe rotative, permițând de obicei axului sau mesei să se încline și să se rotească. Acest lucru permite prelucrarea suprafețelor complexe cu formă liberă, a depășirilor și a cavităților adânci într-o singură configurație. Avantajele sunt precizia constantă în toate operațiunile de prelucrare, timpi mai scurti de configurare și capacitatea de a utiliza unelte mai scurte și mai rigide prin orientarea favorabilă a piesei de prelucrat sub ax. Un VMC cu cinci axe cere un preț premium și necesită abilități de programare mai avansate, dar pentru lucrări aerospațiale, medicale și de mucegai, este adesea singura soluție practică.
Dimensiunile deplasării axei definesc cea mai mare piesă de prelucrat pe care o poate găzdui mașina. Un VMC obișnuit de dimensiuni medii oferă aproximativ 800 mm de cursă X, 500 mm de cursă Y și 500 mm de cursă Z. Potriviți întotdeauna plicul de lucru cu intervalul real de piese, nu cu dimensiunea maximă teoretică. O mașină cu o masă mai mare decât este necesar costă mai mult spațiul de podea, cursa glisantei și aerul de tăiere, fără a adăuga niciun beneficiu de producție.
La fel de critică este încărcarea maximă a mesei. Forțele de tăiere și greutatea celor mai obișnuite accesorii acționează ambele asupra mesei. O mașină evaluată pentru 500 kg de sarcină pe masă nu efectuează neapărat aceeași trecere de tăiere la sarcină maximă ca și când este goală. Sarcinile mai grele pun un stres suplimentar asupra ghidajelor liniare și șuruburilor cu bile, afectând accelerația și precizia. Dacă piesele dumneavoastră de prelucrat se apropie constant de maximul nominal al mașinii, luați în considerare un model mai greu.
Fiecare fișă de specificații VMC listează precizia de poziționare și cifrele de repetabilitate. Decizând ce vă spun aceste numere cu adevărat, eviți greșelile costisitoare în selectarea mașinii. Valorile sunt de obicei exprimate în milimetri și sunt măsurate la extremele mașinii.
Precizia poziționării este abaterea maximă dintre o poziție comandată și poziția reală pe care o atinge mașina. Repetabilitate descrie capacitatea mașinii de a reveni în aceeași poziție în mod repetat. Repetabilitate bună contează mult mai mult pentru consistența producției.
| Caietul de sarcini | VMC standard | VMC de înaltă precizie |
|---|---|---|
| Precizia poziționării | ±0,008 mm | ±0,003 mm |
| Repetabilitate | ±0,005 mm | ±0,002 mm |
| Execuție axului | 0,005 mm | 0,002 mm |
O mașină de înaltă precizie la prețul de trei ori mai mare poate fi vitală pentru finisarea matrițelor sau componentele auto cu toleranță foarte strânsă. Pentru prelucrarea generală, o mașină standard îndeplinește cerințele la un cost mult mai accesibil. Abordarea recomandată este să identificați cea mai strânsă toleranță din portofoliul dvs. actual de piese, apoi selectați o mașină a cărei repetabilitate este de cel puțin o treime din această toleranță. Cumpărarea de precizie inutilă este la fel de irosită ca și cumpărarea unei precizii insuficiente.
Versatilitatea VMC a făcut din acesta coloana vertebrală a atelierelor de mașini dintr-o gamă largă de industrii. Cele mai răspândite aplicații se aliniază cu punctele forte naturale ale mașinii: piese asemănătoare plăcilor, matrițe complexe și producție de loturi mici până la medii.
Materialele prelucrate sunt la fel de variate. Oțelul moale, oțelul aliat și oțelul inoxidabil sunt tarife standard pentru magazinele generale. Fonta este prelucrată zilnic în nenumărate turnătorii și fabrici de prelucrare. Aluminiul rulează la viteze mari ale axului și viteze de avans, producând exact tipul de cicluri rapide care fac din VMC o sursă de productivitate ridicată. Aliajele la temperatură înaltă din industria aerospațială și medicală necesită mașini rigide cu fusuri puternice și strategii de tăiere conservatoare.
Datorită acestui material și lărgime de aplicare, VMC este de obicei prima mașină pe care o cumpără un atelier în creștere după o mașină de frezat de bază și rămâne calul de lucru pe podea ani de zile după aceea.
Deciziile de cumpărare luate numai dintr-un catalog supraviețuiesc rareori contactului cu atelierul. Procesul de selecție ar trebui, în schimb, să înceapă cu piesele dumneavoastră, nu cu materialele de marketing ale mașinii. Abordarea în trei pași care urmează este un cadru practic care a funcționat în setările reale de producție.
Dincolo de acești pași, service-ul și asistența contează mai mult decât orice specificație. Verificați reputația producătorului pentru disponibilitatea pieselor, calitatea documentației mașinii și instruirea post-vânzare. O mașină care petrece o săptămână așteptând o piesă de schimb costă mult mai mult decât diferența inițială de preț.
Pentru magazinele care lucrează în sectoarele de matriță, auto sau energie noi, poate merita să se uite și la un constructor de mașini cu un lanț de producție integrat, ceea ce înseamnă că compania controlează turnarea, prelucrarea și asamblarea propriilor mașini. Acest nivel de integrare verticală se traduce adesea într-un control mai bun al calității și lanțuri de aprovizionare mai scurte pentru piese.
Jiangsu Chuangjia Machinery și-a construit reputația în jurul acestei abordări exacte. Fondată în 2000 ca producător de polizoare de suprafață, compania oferă acum o serie de centre de prelucrare verticală CNC, inclusiv Centru de prelucrare vertical ZN-V850 pentru frezare de mare viteză Acest VMC de la Chuangjia Machinery este proiectat pentru frezare, găurire și filetare de precizie în producția de loturi medii, cu o structură rigidă a coloanei și un sistem de răcire pentru a menține precizia. Vizualizare produs → ,
 Centru de prelucrare vertical ZN-V855 cu rigiditate sporită Un centru de prelucrare de mare viteză, potrivit pentru prelucrarea complexă a suprafețelor și a pieselor de cutie, având o bază stabilă și ghidaje liniare cu frecare redusă pentru a susține o funcționare constantă și eficientă. Vizualizare produs → , și ZN-L1165 Centru de prelucrare vertical pentru piese de prelucrat mai mari Acest model oferă o masă mare pentru manipularea pieselor mai mari, combinând designul cu coloană fixă și performanța de înaltă precizie a axului pentru prelucrare fiabilă cu mai multe procese. Vizualizare produs → , susținută de propria turnătorie și operațiuni de asamblare finală într-o unitate de producție de 100.000 de metri pătrați. Vederea întregului lanț de producție vă oferă o idee practică a capacității unui producător.
Un VMC este un activ pe termen lung, iar obiceiurile de întreținere determină dacă returnează valoare timp de zece ani sau devine o datorie după patru. Dacă sunteți nou în operarea VMC, următoarele puncte vă vor pune pe calea cea bună.
Verificați nivelurile sistemului de lubrifiere și verificați livrarea uleiului către căile de ghidare. Curățați așchiile din zona de lucru și capacele de drum după fiecare schimb. Monitorizarea amestecului de lichid de răcire face, de asemenea, parte din practica zilnică. Lichidul de tăiere învechit sau contaminat duce la o finisare slabă a suprafeței și scurtează durata de viață a sculei.
Curățați și ungeți ușor conicitatea axului înainte de fiecare schimbare a sculei. Un scaun conic murdar compromite concentricitatea sculei și duce la uzura prematură a sculei și vibrații. Rulați periodic un ciclu de încălzire a arborelui înainte de tăierea prelungită pentru a aduce temperaturile lagărelor la o stare stabilă.
În timp, șuruburile cu bile dezvoltă un joc măsurabil. Multe comenzi oferă rutine de compensare a jocului care ajustează poziția comandată pentru a ține seama de slăbiciune. Abordarea corectă este măsurarea jocului pe fiecare axă la intervale definite și ajustarea parametrilor de compensare în consecință. Prinderea devreme a uzurii excesive previne deșeurile și reparațiile mai costisitoare.
Modul în care o mașină manipulează așchiile are un impact direct asupra calității pieselor și asupra timpului de funcționare. Un sistem de răcire bine conceput elimină așchiile din zona de tăiere, previne tăierea din nou a așchiilor și menține temperatura sculei stabilă. VMC-urile în special tind să acumuleze cipuri în zona de lucru. Alegeți o mașină cu duze eficiente de răcire și un transportor de așchii care se potrivește cu volumul dvs. de așchii.
Abordarea operațională adecvată nu este extravagantă, dar este consecventă. Operatorii care urmăresc durata de viață a sculei, înregistrează alarmele mașinii și urmează un program fix de întreținere preventivă obțin mai multă producție la costuri mai mici pe ciclul de viață. Mașina pe care o dețineți este la fel de bună ca și oamenii care o conduc.
Înțelegerea de ce un VMC este alegerea potrivită între tehnologiile de prelucrare necesită o privire sinceră asupra limitărilor sale. Un centru de prelucrare orizontal, de exemplu, excelează la îndepărtarea grea de stoc din piese turnate mari și piese prismatice, deoarece orientarea orizontală a arborelui permite așchiilor să cadă departe de zona de tăiere. Dar un HMC are un preț semnificativ mai mare, are nevoie de accesorii specializate și consumă mai mult spațiu. Un router CNC oferă o zonă mare de lucru la un cost mai mic, dar structura sa ușoară nu poate prelucra metale cu nimic aproape de precizia unui VMC.
O regulă bună este că, dacă piesa este aproximativ cubică, o mașină cu ax vertical o va descurca bine. În schimb, dacă piesa este mai lungă decât înaltă sau dacă piesa necesită cavități adânci în care evacuarea așchiilor este o problemă, atunci o mașină orizontală poate fi mai potrivită. Cunoașterea diferenței poate preveni o achiziție greșită costisitoare. O comparație aprofundată a celor două abordări poate ajuta la această evaluare.
Pentru majoritatea lucrărilor de prelucrare generală, echilibrul de capacitate, ușurință de utilizare și cost de achiziție al VMC îl face punctul de referință în clasa sa.
După ce ați restrâns lista de candidați, aplicați trei teste înainte de a semna comanda:
Cerințele platformei prezentate aici vă oferă o listă de verificare clară. Considerați centrul de prelucrare ca parte a unui sistem de producție, nu izolat. VMC-ul potrivit se va integra fără probleme în fluxul dvs. de lucru, va funcționa timp de mii de ore și va aduce rezultatelor dvs. un nivel de coerență pe care abilitatea manuală nu îl poate oferi.

This series de centre de prelucrare este fixată într-o singură coloană în formă de A, structura mobilă a bancului de lucru, rigiditatea ridicată a ...
Vezi Detalii
This series de centre de prelucrare este fixată într-o singură coloană în formă de A, structura mobilă a bancului de lucru, rigiditatea ridicată a ...
Vezi Detalii
Suprafața de susținere cu trei ax a acestei serii de centru de prelucrare tip portal adoptă un ghidaj liniar cu rol rezistent, care este ușor de în...
Vezi Detalii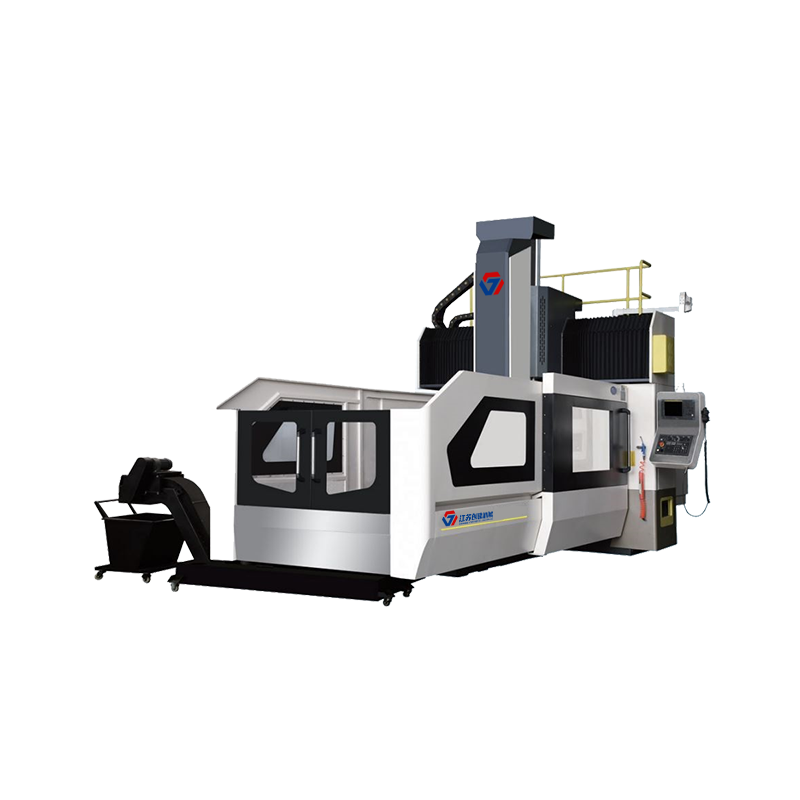
Suprafața de susținere cu trei ax a acestei serii de centru de prelucrare tip portal adoptă un ghidaj liniar cu rol rezistent, care este ușor de în...
Vezi Detalii
Mașina adoptă forma structurii cadru de portal fix și masă mobilă pe pat. Design integrat de coloană de grinzi, are caracteristicile de rigiditate ...
Vezi Detalii
Mașina adoptă forma structurii cadru de portal fix și masă mobilă pe pat. Design integrat de coloană de grinzi, are caracteristicile de rigiditate ...
Vezi Detalii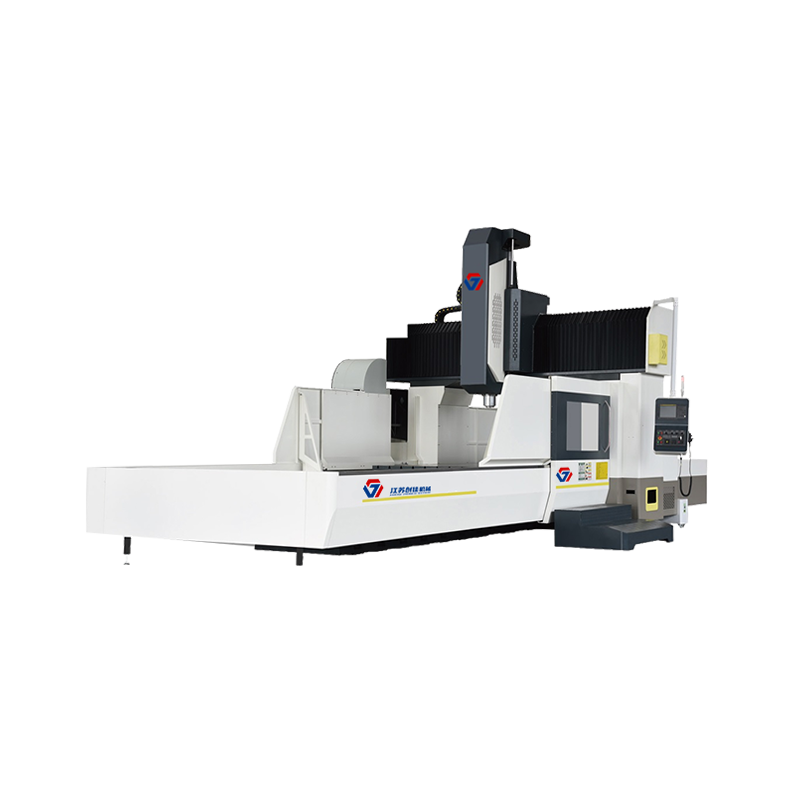
Mașina adoptă forma structurii cadru de portal fix și masă mobilă pe pat. Design integrat de coloană de grinzi, are caracteristicile de rigiditate ...
Vezi Detalii
Înaltă precizie/Viteză mare/ușor de operare Mașină de șlefuit de suprafață CNC Axa X hidraulică /Sistem servo/CNC axa YZ. Structură de culisare tra...
Vezi Detalii
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
